木门厂做涂装,最怕的不是一块门板看着不好,而是同一批门的涂层厚度忽高忽低。大平面很亮,边角却偏薄;样板间效果不错,批量生产后出现露底、开裂、橘皮或耐擦洗波动。这类问题如果只靠肉眼看,很容易拖到包装、安装甚至售后阶段才暴露。木材涂层测厚仪在现场的作用,就是把“凭经验看漆面”变成“有测点、有读数、有记录”的过程控制。
木材表面的清漆、底漆、面漆、UV涂层、防潮防腐涂层,和金属表面的喷漆并不一样。木材会吸漆,密度板边缘和实木端面吸收更明显;砂光过重的位置可能涂层偏薄;造型线、槽口、门套转角又不容易喷得均匀。所以,木门喷完漆以后,涂层厚度检测不能只测门扇正中间,还要关注容易出质量风险的位置。
为什么木门涂层厚度要检测
涂层厚度和木门质量的关系很直接。涂层偏薄,可能影响遮盖力、光泽丰满度、防潮能力和边缘保护;涂层偏厚,可能导致干燥慢、层间应力大、开裂或成本上升。尤其是底漆到面漆的组合工艺,如果底层填充不足,面漆再亮也容易暴露基材纹理;如果多道涂层叠加过厚,后期收缩和附着力也需要关注。
在生产线上,木材涂层测厚仪不一定用来判断每一樘门是否最终合格,但很适合做过程巡检。比如换批次油漆、调整喷枪、改变传送速度、砂光参数变动、UV灯管维护后,都可以抽取样品测厚,看涂装状态有没有明显漂移。这种检测比等到成品外观异常后再返工更主动。
检测环节
适合关注的部位
现场目的
底漆砂光后
大平面、端面、边角
判断底层填充和砂光后剩余涂层是否稳定
面漆喷涂后
门扇中部、门边、线条槽口
观察涂层分布是否均匀,避免局部偏薄
UV固化后
高光面、耐磨面、边缘位置
复核固化后涂层厚度和批次一致性
包装前抽检
正反面、封边、易磕碰处
形成出厂前内部留档,便于追溯
超声波涂层测厚的基本思路
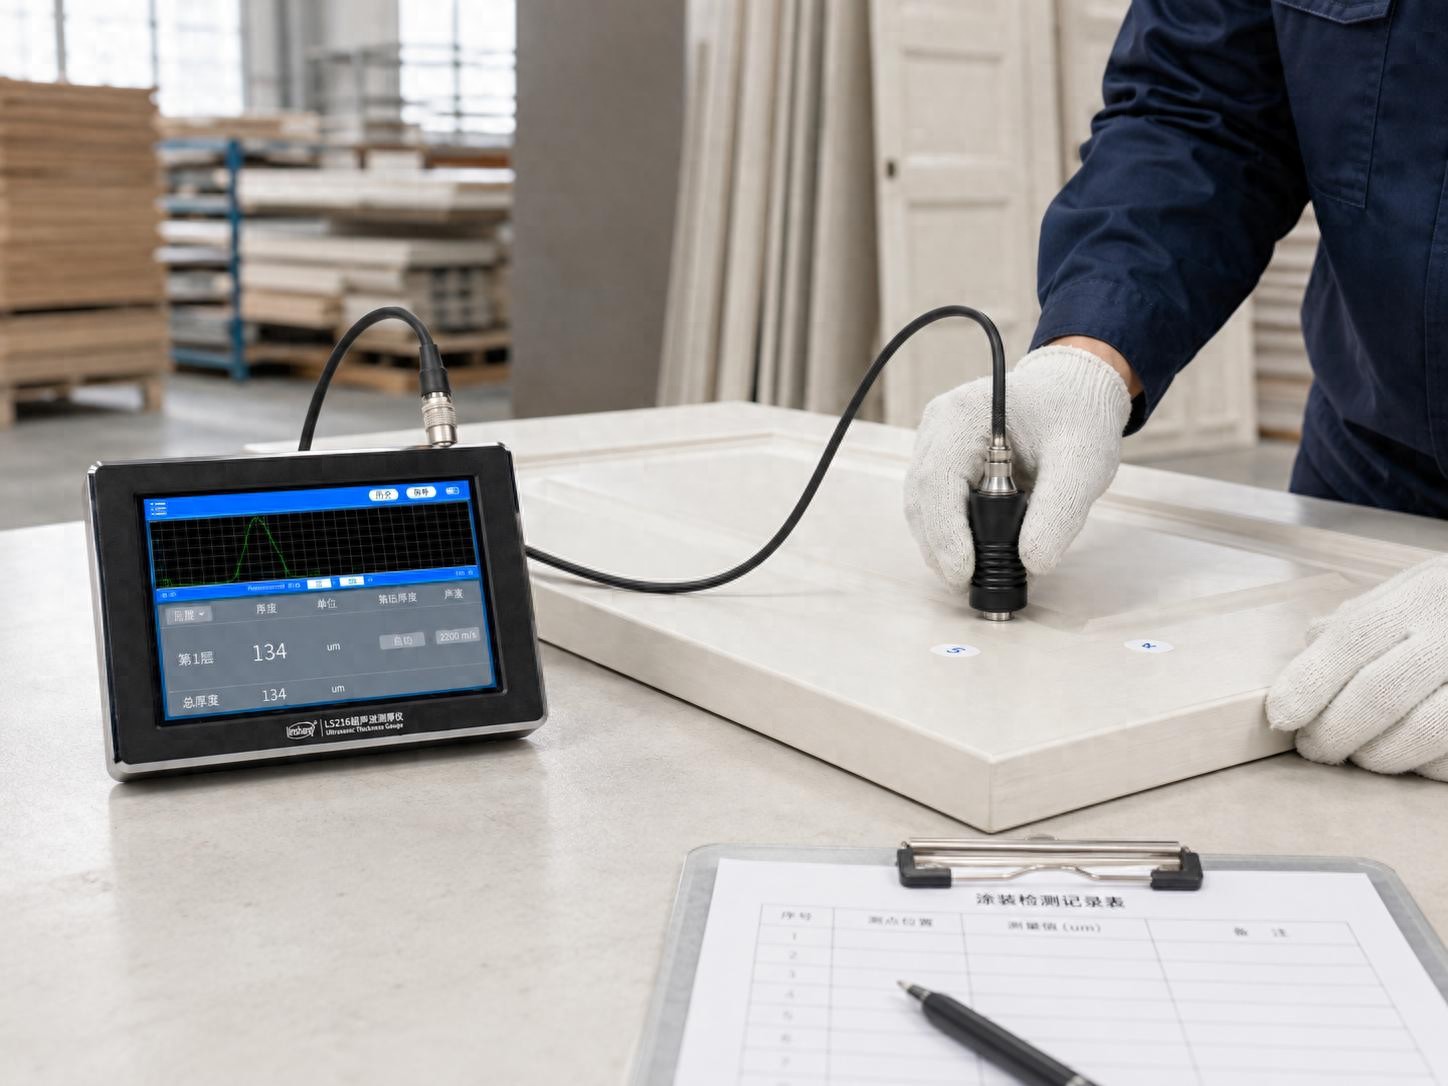
木材不是磁性基材,很多常见金属涂层测厚方法不适用。超声波涂层测厚仪通过探头发出超声波,声波进入涂层后遇到界面产生反射,仪器再根据传播时间和声速计算厚度。这个原理听起来简单,但实际检测时,声速设置、表面清洁、耦合剂、探头压力都会影响结果。
因此,现场人员使用木材涂层测厚仪时,不建议只学“按一下出数值”。真正有用的操作流程,应包括测前准备、参数设置、重复测量、异常复核和数据记录。下面按照木门涂装现场比较常见的流程展开。
操作步骤一:先设置声速
声速可以理解为超声波在某种材料内部传播的速度。木门涂层可能包含底漆、色漆、面漆或UV层,不同体系的声速可能不同。比较稳妥的方法有三种:根据材料选择声速;用已知厚度样板反测声速;由工艺或质检文件给出声速后手动输入。
如果企业有固定涂料体系,建议用同类工艺样板建立声速参数。比如同一种底漆加同一种面漆,同一固化条件下,先做参考样件,再用已知厚度反测声速。后续测量同类批次时,数据会更有可比性。若换了油漆配方、涂层结构或固化条件,应重新确认声速,不要长期套用旧参数。
操作步骤二:清洁材料表面
木门涂装车间的表面污染很常见。砂尘、抛光粉、油污、手印、包装膜残留、未完全干燥的修补痕迹,都会影响探头接触。测量前应先擦净测点,避开明显流挂、气泡、破损和凹坑。如果要测的正是异常区域,也应在记录里写清楚异常表面状态,不能把它和正常平面读数混在一起比较。
对高光木门,清洁动作要轻,避免擦出划痕;对开放漆和木纹明显的表面,清洁不等于把纹理“抹平”,而是去除影响耦合的脏污。粗糙纹理本身可能造成读数波动,后面需要通过多点测量和重复读数来判断。
操作步骤三:涂抹耦合剂
超声波从探头进入涂层,需要耦合剂排除空气间隙。现场容易出现两个极端:耦合剂太少,探头和表面之间有空气,回波不稳定;耦合剂太多,探头容易打滑,按压角度变了,读数也会飘。正确做法是在测点处涂抹薄而均匀的一层,让探头能够稳定接触。
耦合剂使用后,要注意对成品表面影响。对于准备包装的木门,测后应按企业流程擦净测点,避免残留影响外观或后续贴膜。若客户对表面洁净度要求高,应先在非显眼位置验证耦合剂不会产生痕迹。
操作步骤四:按压探头测量
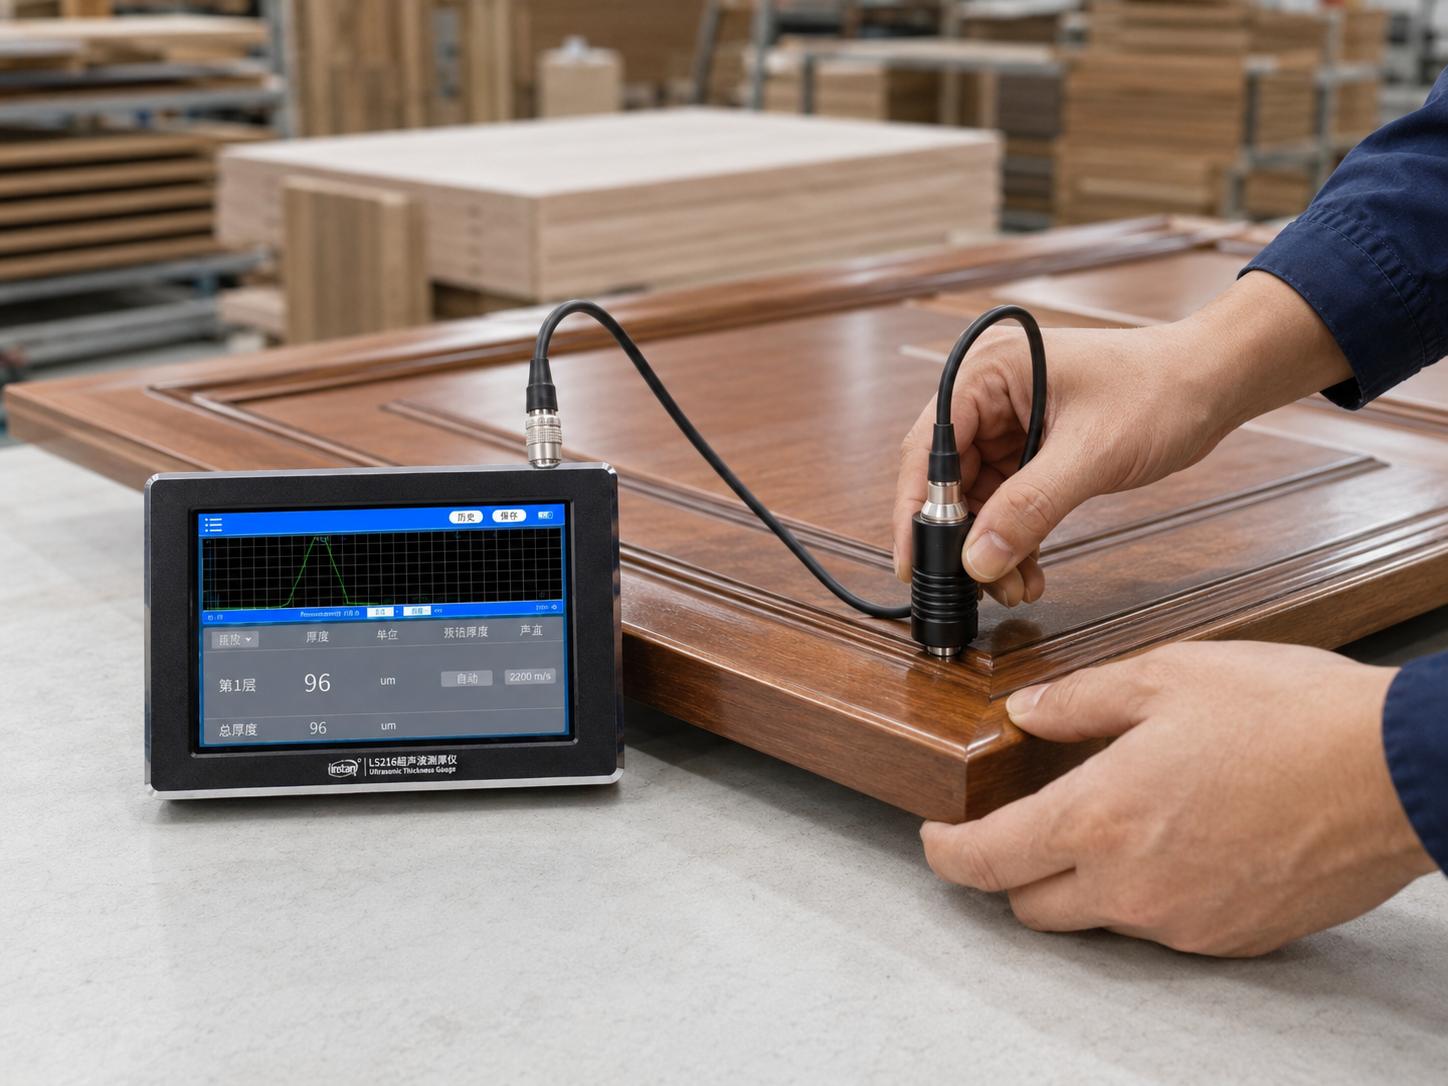
探头要尽量垂直按压在测点表面,压力稳定,不要边按边拖。门扇大平面较容易测,线条、圆弧、凹槽、封边位置则要看探头接触面积是否足够。若测点太窄或曲率太大,读数不稳定,不宜强行下结论。
一个测点如果连续几次读数差异很大,应先排查声速、耦合剂和表面状态,再考虑该位置是否不适合超声波测量。现场人员要养成复测习惯:同一区域至少取多个点,出现异常值时在相邻位置复核,必要时让质检负责人确认是否计入该批次记录。
操作步骤五:结果读数与留档
读数不是流程终点。木门涂层检测更重要的是留档方式。建议按门型、批次、涂料批号、喷涂日期、测点位置和检测人员建立记录。每个区域可以记录平均值、最大值、最小值和异常说明。这样一旦后期出现返修或客诉,可以回查当时的涂装状态,而不是只靠经验判断。
在一些家具和木门企业的现场复核中,会配置便携式超声波涂层测厚仪作为过程检测工具。以林上LS216超声波测厚仪为例,这类仪器更适合用于来料复核、生产巡检、成品抽检和质量追溯。若涉及第三方检测报告或争议判定,仍应结合现行标准、抽样规则和计量状态综合判断。
哪些情况不要直接下结论
第一,涂层未完全固化时,不建议把读数作为正式批次结论。第二,木纹很深、开放孔明显或表面粗糙时,应增加测点并注明表面状态。第三,边角、槽口和曲面位置只能在满足探头接触条件时测量。第四,涂层结构改变后,应重新确认声速。第五,仪器长期使用后,应按企业计量管理要求进行状态确认。
木材涂层测厚仪不是替代工艺经验的工具,而是让工艺经验变得可记录、可复核。木门喷漆厚度查得越早,返修成本越低;数据记录越完整,质量追溯越清楚。对于批量涂装生产线来说,这比单纯追求某一次读数更有实际价值。