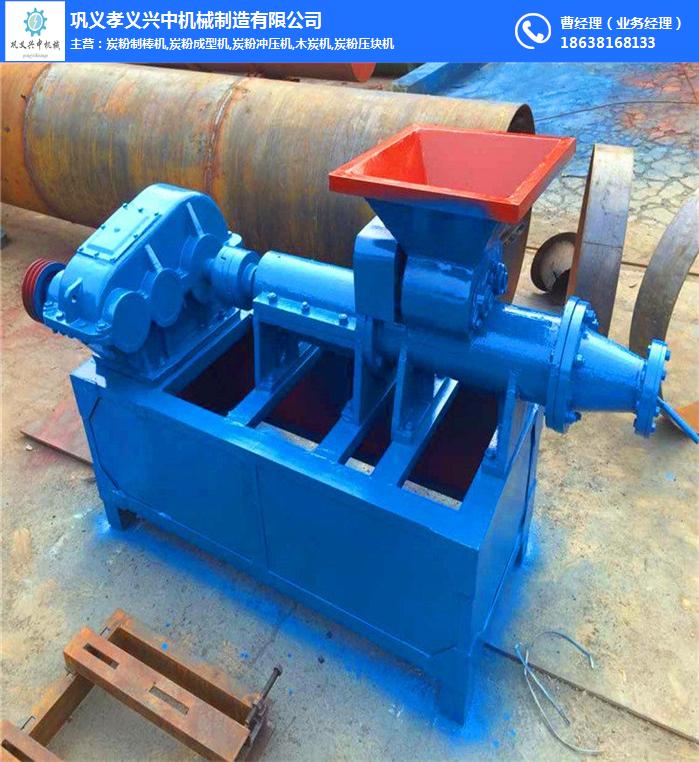
煤棒机早期靠加粘合剂压棒,一烧起来气味刺鼻,用户根本没法用。后来技术人员把螺旋加长、叶片加厚,光靠3倍压力就能把煤粉压成硬棒,这才是煤棒机真正靠谱的原理。
粘合剂方案为什么走不通
开发初期煤粉制棒技术不成熟,制棒时必须添加化工原料做粘合剂,把散煤粉捏成棒。但这些粘合剂在后续烧制过程中会释放刺鼻气味,用户投诉量很大。事实证明,靠往煤粉里掺外来化学物质来粘合的思路从根上就不可行,唯一出路是在成型设备的结构上做出改进。
问题核心在于煤粉颗粒之间天然缺乏足够结合力,粘合剂只是把颗粒表面糊住,烧完温度一降强度就散。真正要解决的是让煤粉在高压下被压到足够密实,靠颗粒之间的物理咬合和摩擦力实现自粘,不依赖任何外加物质,这样出来的棒才结实、烧起来才干净。
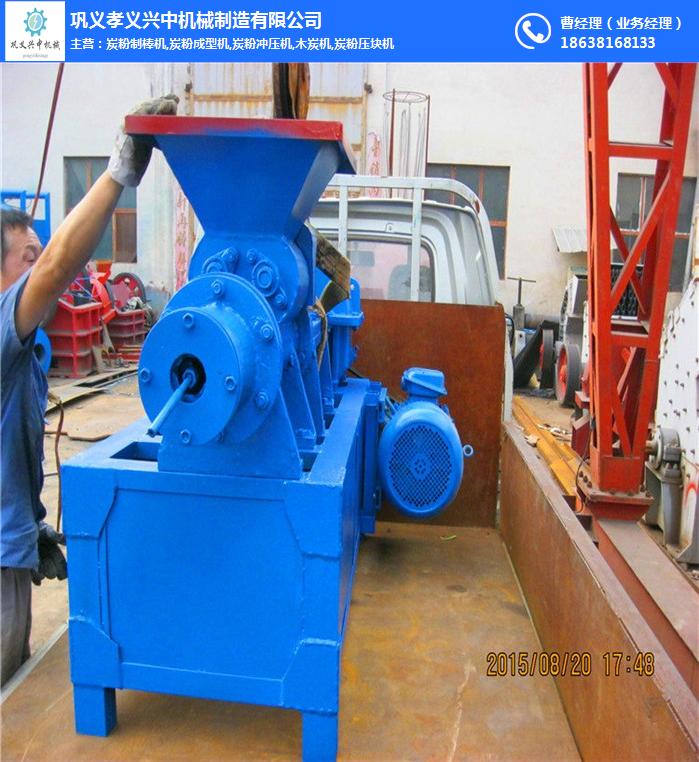
螺旋加压改造的关键改动
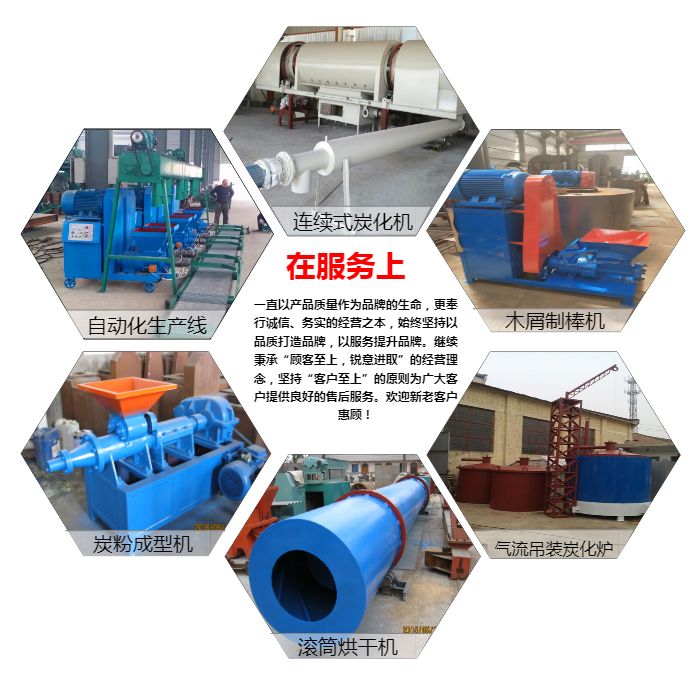
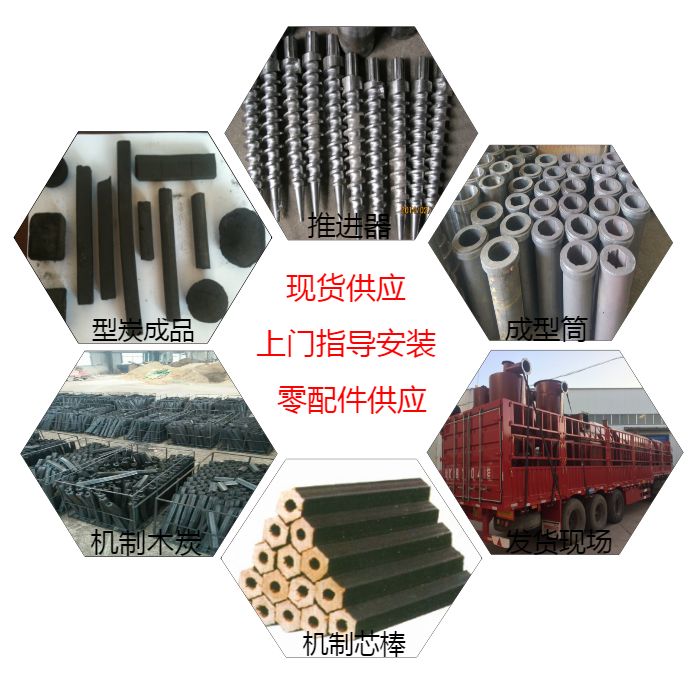
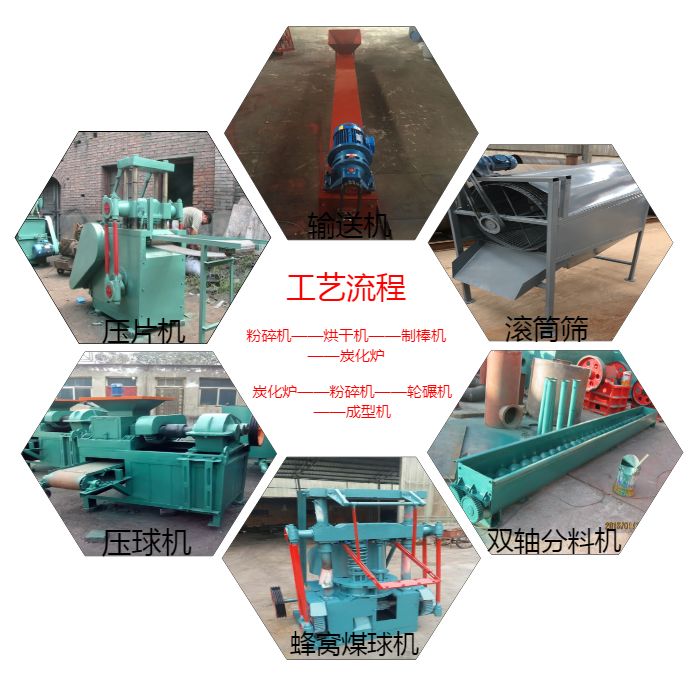
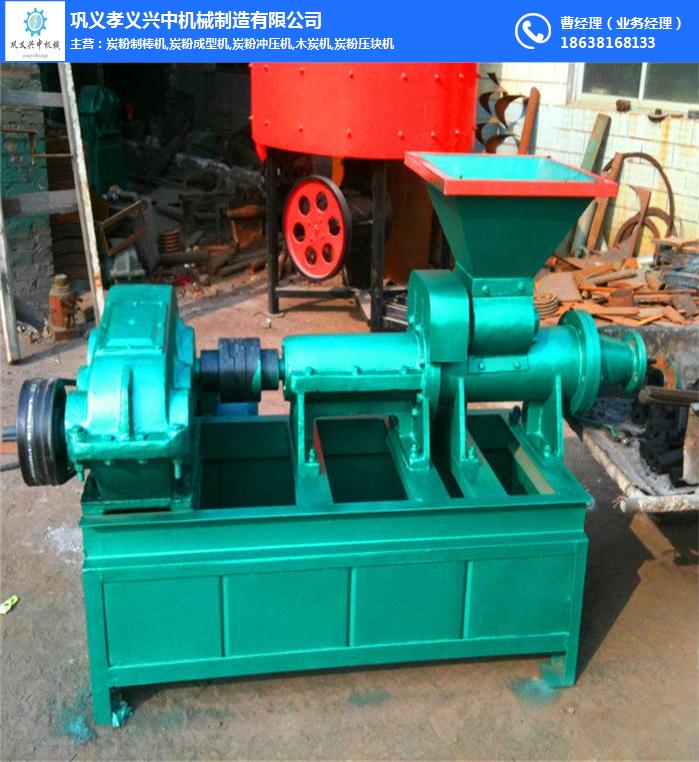
技术人员经过多轮探讨和试验,把木炭粉成型机内部的螺旋加长了一截,同时把叶片厚度加大。这两项改动让螺旋腔内压力至少提升了3倍,煤粉被挤压得更紧实,挤出来的煤棒密度和强度都明显上去了,整根棒不再需要任何添加剂就能保持完整。
改造背后的逻辑很直接:螺旋腔内压力越大,煤粉颗粒被挤得越紧密,颗粒间的摩擦力和范德华力就越大。当压力足够大时,煤粉自身就能互相咬在一起形成完整的棒体,整个成型过程不额外添加任何化学粘结物,从源头消除了异味问题。
各种煤种都能直接上机
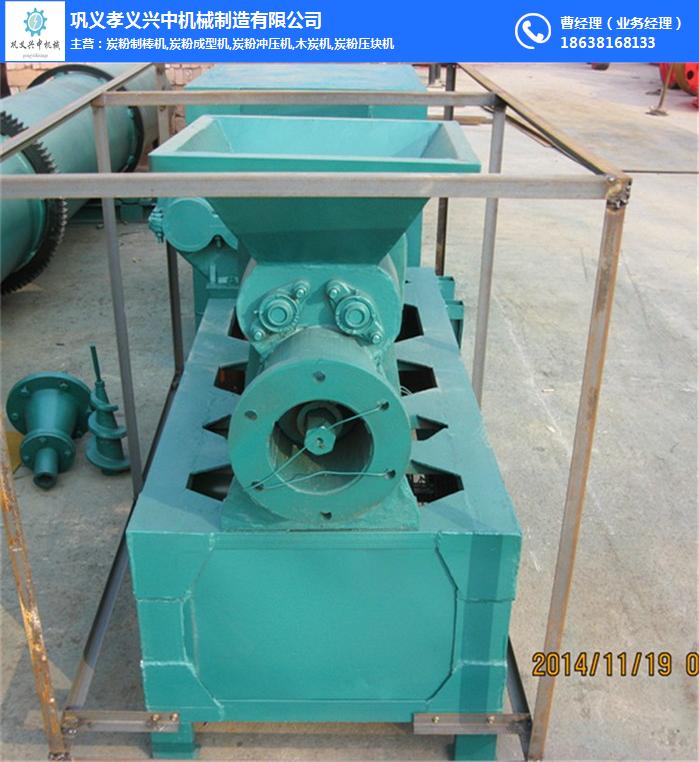
我国煤炭资源不仅丰富,煤种也多样。大同的动力煤、阳泉的烟煤、乌海的焦煤、新疆的柴煤、锡林浩特的褐煤,各地客户来试机时带来的煤样五花八门。但实际试机结果一致:这些煤种在制棒机里都不需要加任何添加剂,高压挤出后都能正常成型出棒。
很多用户试机前会担心自家煤粉粘不住,其实是忽略了煤棒挤出机高压制棒的核心原理。煤粉进入螺旋腔后受到极大压力,颗粒间结合度非常高,只要粒度控制在3毫米以下、含水量调得当,任何煤种都能被压成合格煤棒,设备本身就把粘合问题解决了。
操作步骤和日常注意事项
煤棒机操作其实不复杂,但新手一定要先认真看说明书。开机前逐项检查:电机线路是否接通完好、螺帽有无松动,松动立即拧紧;各转动轴承加足润滑油;安装电流表,根据电流读数实时调整下料量和原料含水量,避免电机超负荷烧毁。
投料前先空机运转2到3秒,确认无异常响声再正式开机。原料粒度必须小于3毫米,加水搅匀后沤制24小时才能上机。下料口一旦堵塞,用木条或竹条疏通,严禁拿金属棒去捅。停机顺序是:先停下料,等缸体内煤粉挤完再停电机,卸机头清洗后装回备用。
四层螺旋叶轮各自干什么
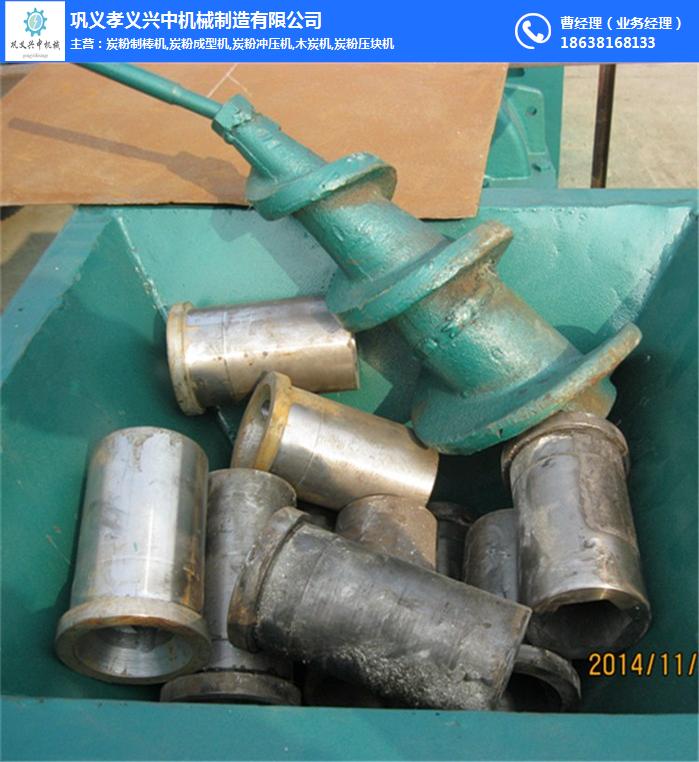
机身内装有4到5块螺旋叶轮,每块分工不同。第一块负责传料,从加料口把原煤夹住往前推;第二块负责压料,开始对煤粉施加压缩力;第三块负责熟料,让煤粉在高压下充分混合搅动;第四块保证出棒速度和最终强度,四块配合完成整个成型过程。
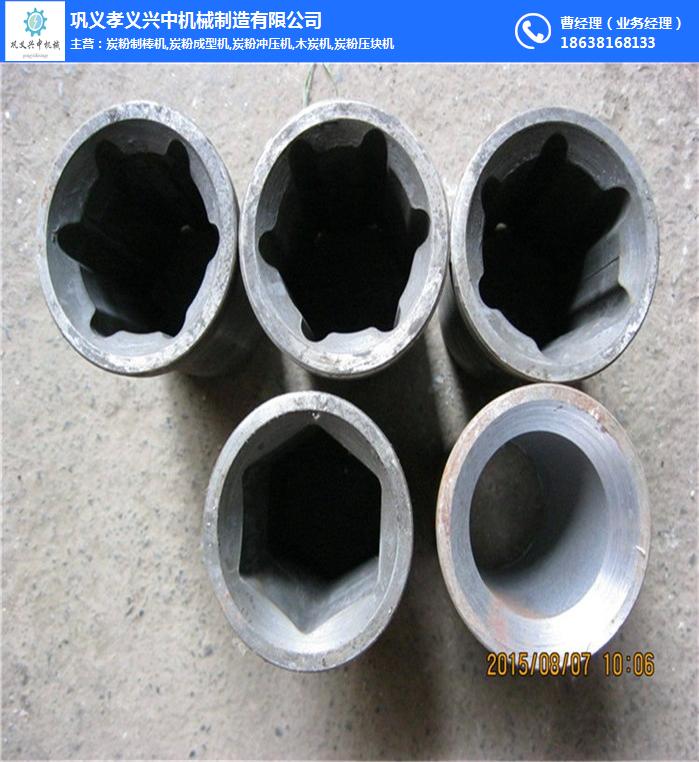
生产过程中只要工作电流在正常范围内,叶片和内胆就会出现正常磨损。磨损一旦过度,螺旋推力就会明显不足,出棒质量和速度都会下降。一般叶片连续使用4到8小时就要停机检查一次,磨损严重的及时调短或更换,别等推力不够了才后知后觉。
叶片怎么调才能出好棒
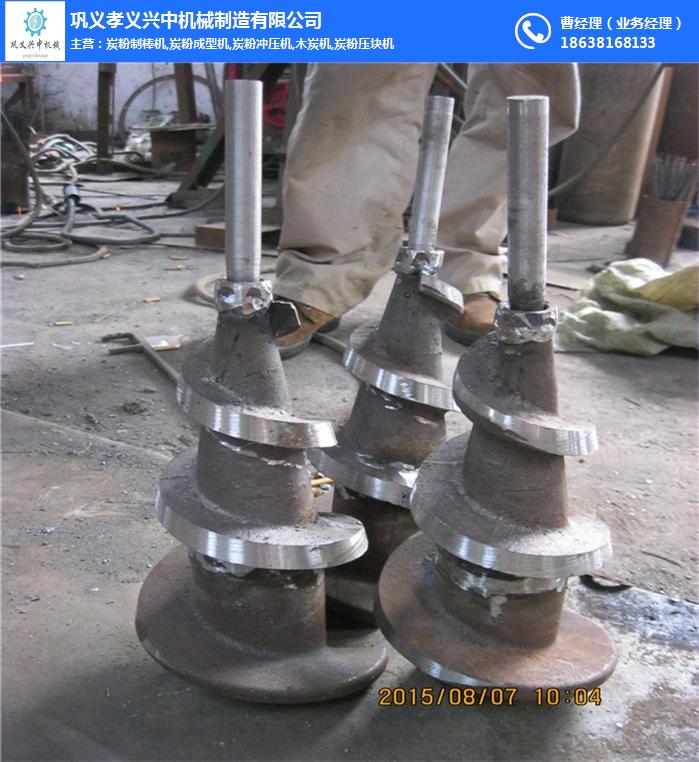
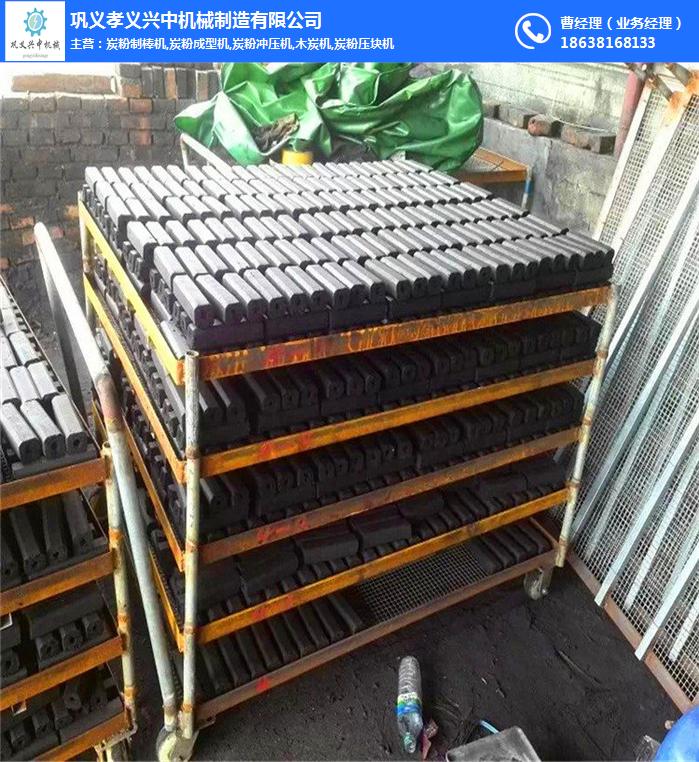
叶片长度不是固定的,要根据煤的干湿和季节灵活调。夏天煤干水分少,叶片适当调长;阴雨天煤湿,叶片适当调短。机头眼小时叶片调长,眼大时调短。粉煤粒度大调长,粒度细调短。杂质含量少调长,杂质多调短,配液量少时叶片调长、进料量相应减小。
内胆磨损后,把第二、第四块叶片换大一号,叶片整体调短,二四块叶片间距调大。遇到特殊情况,为保证煤棒质量,还可以把第三块叶片往后错一个安装位置做微调,同样能兼顾出棒质量和速度。调整叶片是操作煤棒机最核心的技能,熟练掌握了才算真正上手。
你试机时用的什么煤种?不加粘合剂能一次压出合格棒吗?欢迎在评论区说说你的试机经验,觉得有参考价值的点赞转发给身边用煤棒机的朋友。