半导体车间一台干式螺杆泵突然卡死停机,产线停摆一天料损少说几十到上百万。根子往往不在泵本身,而是日常维保和操作规程没走对,小毛病拖成大故障。
无油压缩到底怎么实现的
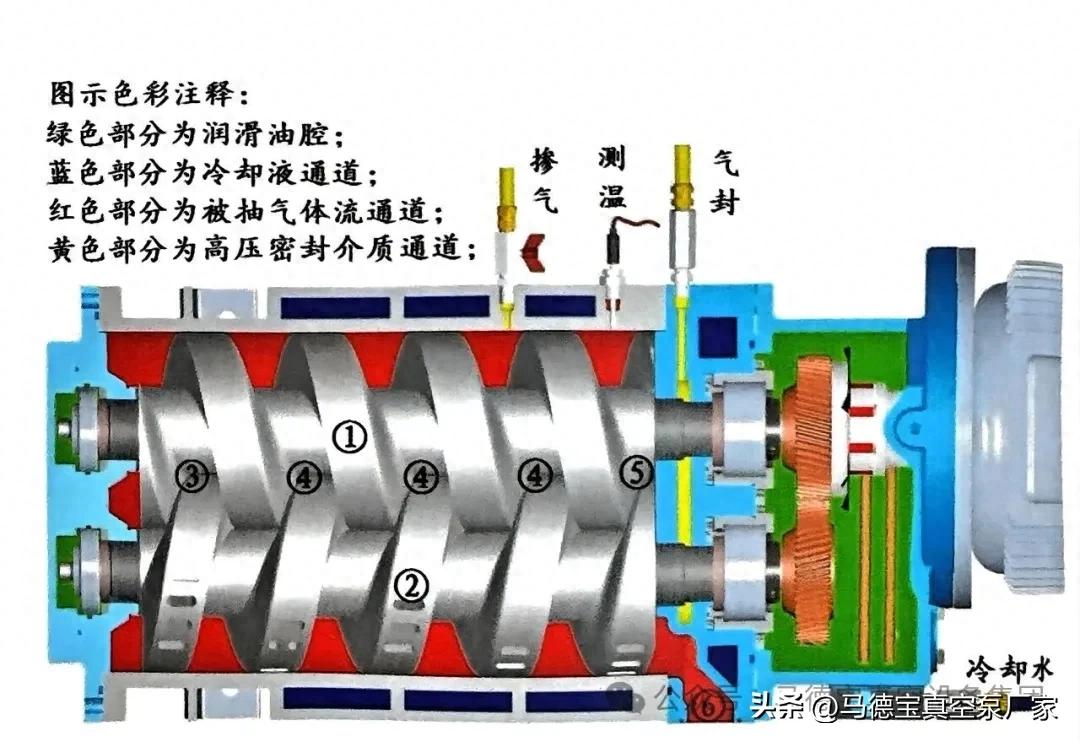
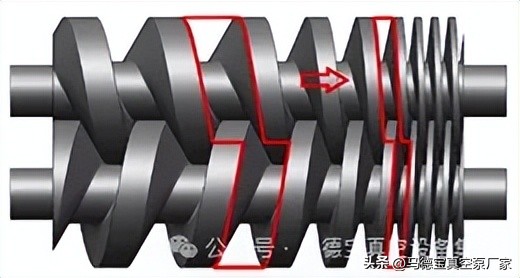
干式螺杆真空泵靠一对旋向相反的螺杆转子,在同步齿轮驱动下反向旋转完成工作循环。吸气端齿间容积逐步增大,被抽气体经进气口吸入泵腔;转子继续转动,气体被封闭在齿槽中沿轴向输运至排气端。变螺距型线让气体在输运中容积持续缩小,相当于完成一次内压缩,省掉了额外的压缩级。
转子之间、转子与泵体内壁之间只留几微米到十几微米的间隙,全靠高精度同步齿轮保证非接触运转,泵腔内彻底不需要润滑油。这就是"干式"的实质。2024年国内中芯国际、华虹半导体等晶圆厂已批量把油封泵换成干式螺杆泵,核心诉求就是杜绝油蒸气对晶圆表面造成二次污染。
转子和密封决定泵能用多久
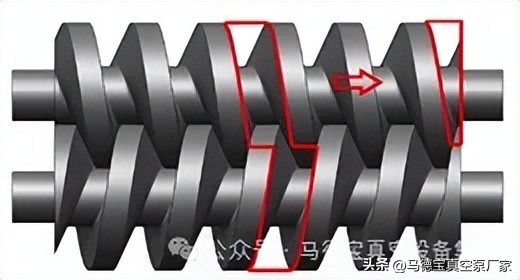
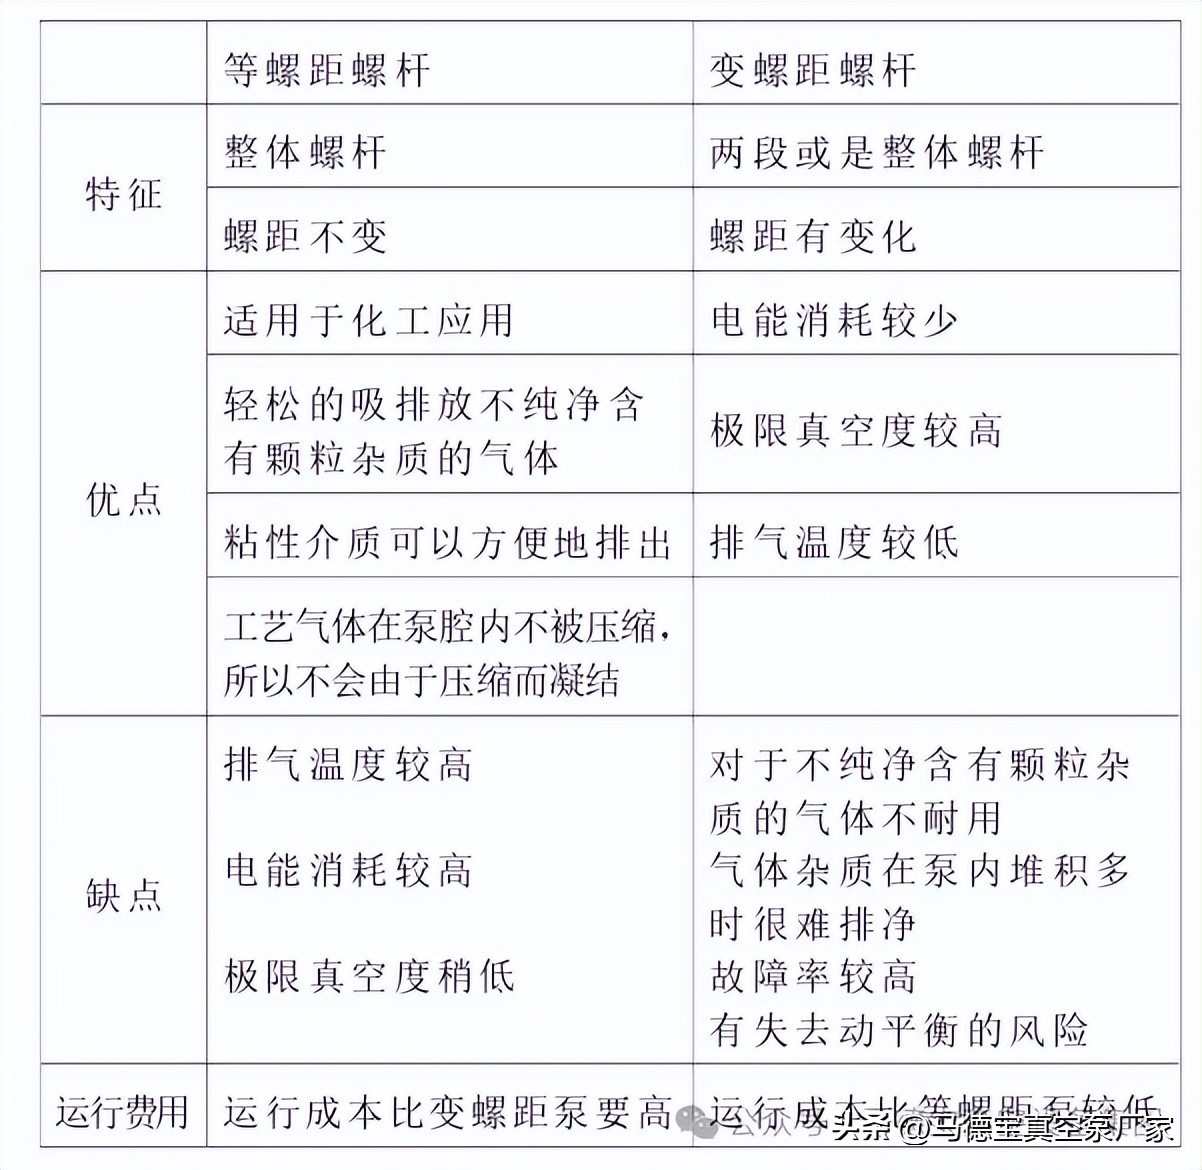
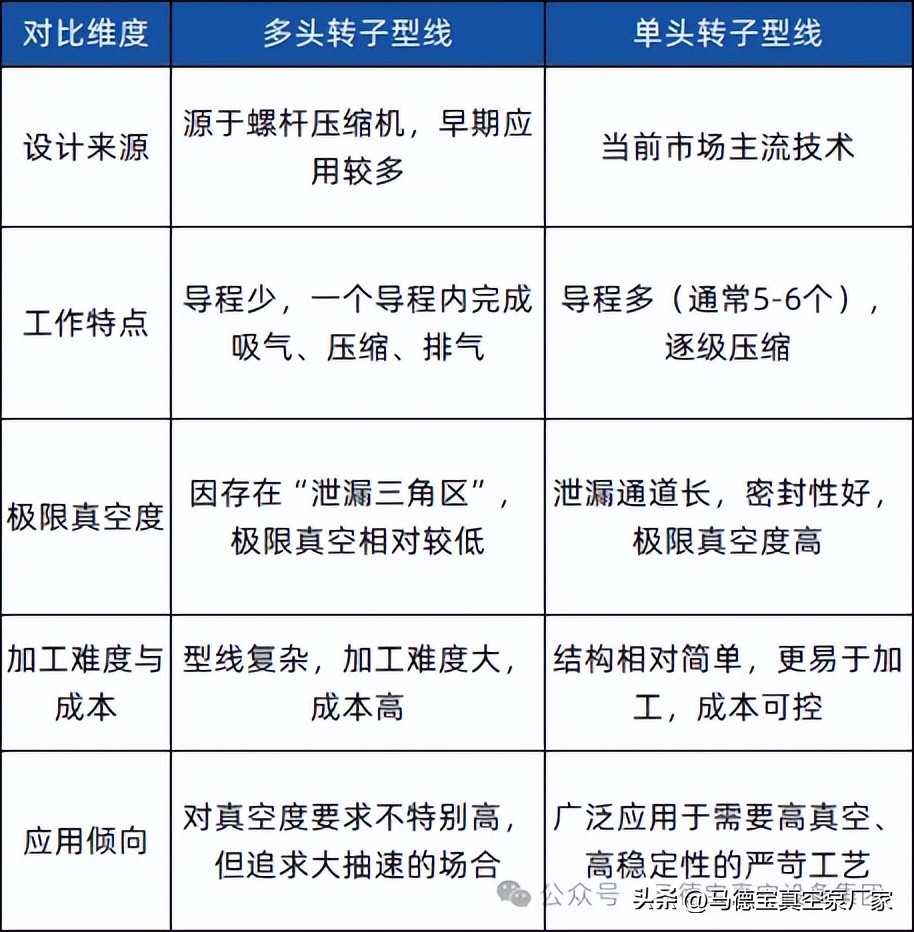
转子端面型线是技术命脉。等螺距型线加工成熟、压缩比有限,适合粗真空段;变螺距型线抽速范围更宽,极限真空度能到1帕以下,但磨削成本翻两到三倍。国内主流厂家目前普遍走变螺距路线,转子表面做硬氮化或PVD钛铝镀膜,耐磨寿命标称可达八万小时以上。
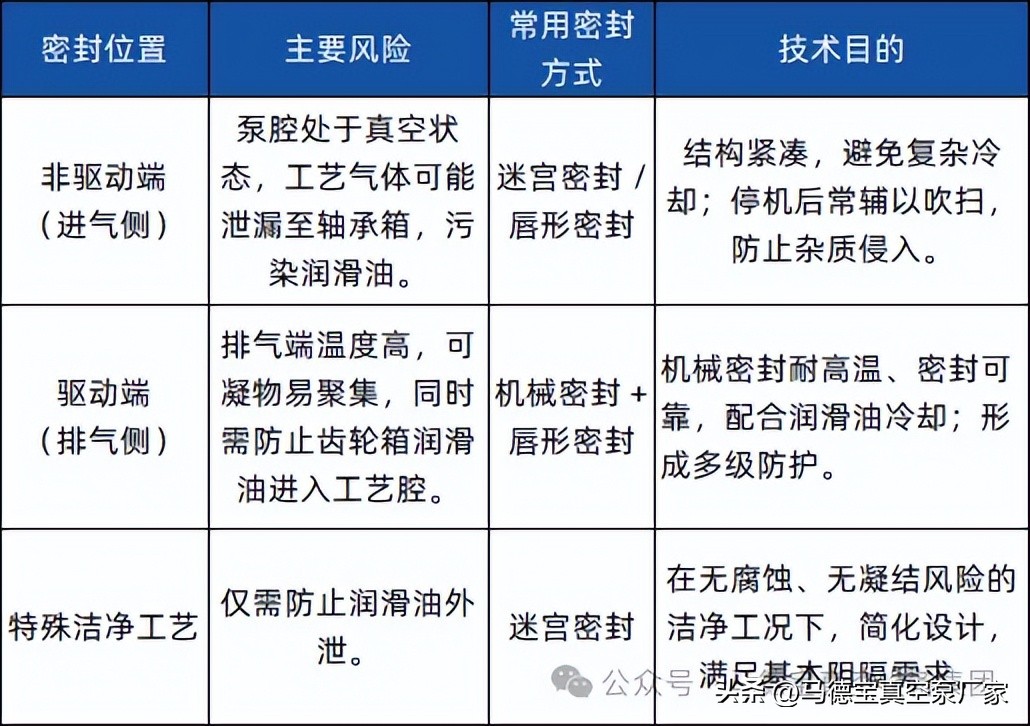
密封按位置分三层:轴封多用碳石墨或金属波纹管,挡工艺气外泄;转子型线之间靠齿轮同步实现气密配合,间隙通常控制在20到50微米;泵体与端盖接缝处用氟橡胶或全氟醚O型圈。腐蚀工况下密封材质选错,是设备投用前六个月泄漏报警的头号原因。
冷却和防腐别当附属品
泵腔内没有液体带走热量,全靠壳体水冷夹套或风冷翅片散出。夏季环境温度超35℃时,冷却水进液温度若高于30℃,排气温度会突破设计上限,加速密封件老化和润滑油乳化。工程上建议冷却水温压在25℃以内,流量按铭牌标注值的1.5倍留余量。
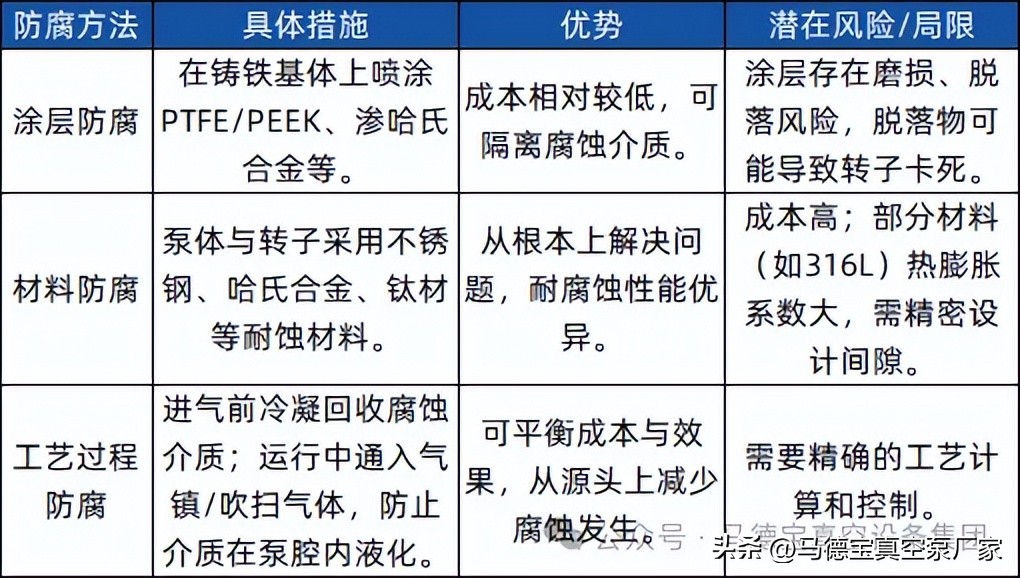
化工和制药产线常抽含HF酸雾、含异丙醇或NMP溶剂蒸气的混合气。壳体至少用316L不锈钢,内壁做特氟龙喷涂;冷却通道用钛管或PPH管隔离。2025年初某CRO实验室处理含溶剂废气时没做防腐,不到三个月泵体内壁出现密集点蚀,只能提前停机换泵。
开机不预热等于在毁泵
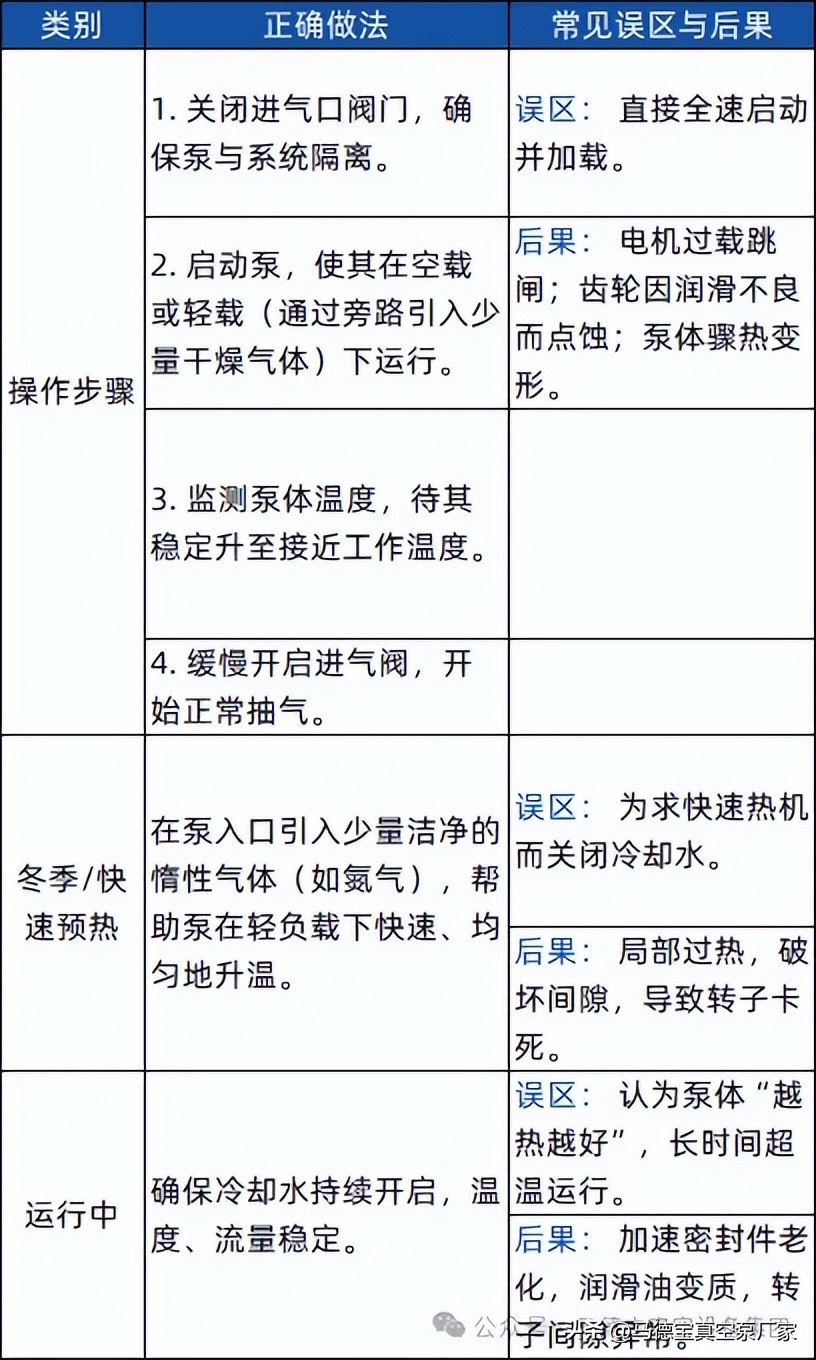
冷态直接加载,泵内温差轻松拉到60℃以上,转子和壳体热膨胀不同步,设计间隙被挤到零甚至负值,直接刮擦打齿。低温下润滑油粘度高得像蜂蜜,齿轮和轴承根本形不成油膜,处于半干摩擦状态。预热目标是把泵体温度抬到被抽气体露点之上。
正确做法是空载低速转暖机,盯着电机电流曲线平稳后再切正常转速,一般需要十五到三十分钟。常见误区:有人觉得空烧五分钟就行,实际要看排气温度表读数到位;还有人夏天图快跳预热、冬天不跳,夏季故障率比冬季高出一倍多。
气体吹扫不只是降温
吹扫气一般走干燥氮气或工艺伴生气,从进气口端切入,把泵腔和前后管线里残留的可凝蒸气、溶剂带出来。只靠冷却不吹扫,可凝物会在低温区凝成液膜,下次冷启动时液体直接冲进泵腔,轻则卡死转子,重则把轴封冲坏,维修费用动辄数万元。
吹扫流量别拉满,一般控制在泵额定抽速的百分之五到十。给太大会把有效抽速冲掉,真空度根本上不去;给太小吹不干净,残留物持续腐蚀内壁。2024年某六寸晶圆厂图省事把吹扫气从干燥氮气换成带水分的压缩空气,半年内四台泵轴封全部腐蚀报废。
选型和日常维保别踩的坑
选型先锁定抽速范围和极限真空度,再核被抽介质的腐蚀性和含尘量。抽速两百立方的泵能覆盖九成中小工况,但刻蚀尾气含HF酸雾就必须上钛合金转子加全氟醚密封,光对参数表不够。维保节奏:两周查冷却水结垢,每月用检漏仪测轴封,每季度换齿轮箱润滑脂。
很多维保只看泵转不转,不看排气温度趋势和电机电流波动。早期轴承磨损、密封老化在电流曲线上提前三五百小时就有征兆。建议做一张四格点检表,把排气温度、振动幅值、电流值、吹扫气露点记全,任何一项漂移超百分之十就安排拆检。
你们厂里的干式螺杆泵,眼下最闹心的是抽速一年比一年低,还是轴封老渗气?评论区聊聊,觉得有用就点赞转发给车间同事看看。